見積もりを依頼する
超音波プラスチック溶接は、遠くから見ると一見簡単そうに見えます。ホーンが 2 つのプラスチック部品に触れると、静かなハム音が器具内に響き渡り、次の瞬間、部品が 1 つの部品として成形されたかのように結合されます。その短いサイクルの下には、よく理解されている物理プロセスが存在します。通常は 15 ~ 40 kHz の高周波機械振動により、部品間の界面で熱が発生し、圧力下で固化するポリマーの薄い層が溶けて、強力できれいな結合が形成されます。接着剤、溶剤、金属ファスナーは使用していません。
繊維、不織布、使い捨て衛生用品、自動車内装品、医療機器、消費財のメーカーにとって、このプロセスは標準的な製造方法となっています。当社は超音波機械とそれを駆動する工具を製造しています。以下のメモでは、プロセスがどのように機能するか、どのプラスチックがよく溶接されるか、接合部をどのように設計すべきか、適切な機械を選択する方法など、最も重要なことについて説明します。
すべての超音波溶接は同じ基本サイクルに従います。これを理解すると、トラブルシューティングがはるかに簡単になります。発電機は主電源を高周波電気信号に変換します。トランスデューサーはその信号を機械振動に変換します。ブースターとホーンはその振動を増幅し、2 つの部分が交わる正確な点に届けます。
振動によってプラスチックが直接溶けることはありません。これは接合面に沿って急速な分子摩擦を引き起こし、部品の 1 つに成形された小さな隆起構造であるエネルギー ディレクタがその摩擦を集中させ、必要な場所で正確に融解が始まります。一般的なサイクルは次のように実行されます。
溶接時間は通常、数分の一秒で測定され、自動化ラインでは 2 秒未満で完了するサイクルが正常です。
接着剤、溶剤、ホットプレート、ネジと比較して、超音波溶接は、比類のない速度、清浄度、一貫性の組み合わせを提供します。
超音波溶接は、2 つの部品が同じポリマー、または同様の溶融温度と分子構造を持つポリマーから作られている場合に最も効果的に機能します。アモルファス樹脂は広い温度範囲にわたって徐々に軟化するため、柔軟性があり、溶接が容易になります。半結晶性樹脂は急激に溶けて振動の伝達方法が異なるため、通常はより高い振幅、より硬い固定具、および慎重に設計されたエネルギー ディレクタが必要になります。
| 材質 | 構造 | 溶接性 | 実践的なメモ |
|---|---|---|---|
| ABS、PS、PC、PMMA、PVC | アモルファス | 素晴らしい | 広い溶接ウィンドウ。自動化が簡単 |
| PP、PE | 半結晶質 | 良い | より大きな振幅としっかりとしたサポートが必要 |
| パ、ポム | 半結晶質 | 良い | 多孔性を避けるために、最初に材料を乾燥させます |
| PET、PBT | 半結晶質 | 中等度 | より高いエネルギーと正確な接合設計が必要 |
| ガラス入りグレード | どちらか | 中等度 | 研磨性フィラーは角の摩耗を早めます。工具寿命が短くなる |
| PTFE、シリコン | どちらか | 貧しい | 低摩擦と高溶融粘度により溶接に耐えます |
水分も重要です。ナイロンやポリカーボネートなどの吸湿性樹脂は空気中の水分を吸収し、その水分がホーンの下で蒸気となり、気泡が発生して接合部が弱くなります。溶接前の乾燥は簡単な手順であり、大量のスクラップを防ぐことができます。
溶接の問題のほとんどは、ラインに現れるずっと前に設計されています。接合部はエネルギーを集中させ、部品を位置合わせし、溶融材料がどのように流れるかを制御する必要があります。 3 つの設計でほとんどのアプリケーションをカバーします。
通常、高さ 0.3 ~ 0.8 mm の小さな三角形の隆起が、1 つの部品の接合面に沿って走っています。まず溶融し、次に溶融したポリマーが界面を横切って流れて結合を形成します。エネルギー ディレクタはシンプルで経済的で、アモルファス樹脂や小型から中程度の部品に最適です。
一方の部品には凹部があり、もう一方の部品にはそれに合わせたリップがあり、溶接が進むにつれて 2 つの表面が互いに擦れ合います。せん断ジョイントは最も強力で最も気密なジョイントを提供し、圧力を保持したり振動に耐える必要がある半結晶材料や部品に通常選択されます。
これらのハイブリッドは、セルフアライメントとエネルギー ディレクタ効果を組み合わせており、バリを低減し、ウェルド ラインをきれいに保ちます。強度だけでなく外観も重要視される住宅やケースに人気です。どちらのデザインを使用する場合でも、ホーンと固定具はそれに適合する必要があるため、検討する価値があります。 ツーリングと治具のソリューション 型にコミットする前に。
このプロセスは、プラスチック部品を迅速かつきれいに接合する必要がある場所に必ず現れます。医療用フィルター、カテーテル、液体容器は、漏れのないアセンブリを実現するためにこの製品に依存しています。自動車サプライヤーは、インテリアトリム、照明部品、ボンネット下の部品を溶接します。家庭用電化製品ではハウジングやスイッチに使用され、包装ラインではカップ、トレイ、パウチ、ブリスター パックのシールに使用されます。不織布の世界では、超音波接着により、糸や接着剤を使用せずに、使い捨ての靴カバー、枕カバー、帽子、手袋、生理用品を高速で結合します。
ツールがコンパクトなため、同じ原理で単一のベンチマシンから完全に自動化された回転ラインまであらゆるものに使用できます。
機械の主な違いは、出力、周波数、およびホーンが部品にどのように供給されるかです。周波数は作業に合わせて調整されます。15 kHz ユニットはより大きな振幅を提供し、大型または半結晶部品に適しています。20 kHz は汎用のスイート スポットで、30 ~ 35 kHz ユニットは熱や表面マーキングを最小限に抑える必要がある小型で繊細なコンポーネントに選択されます。
修理、プロトタイピング、小規模バッチの組み立ての場合、手持ち溶接機を使用すると、継ぎ目に沿ってツールを自由に動かすことができます。
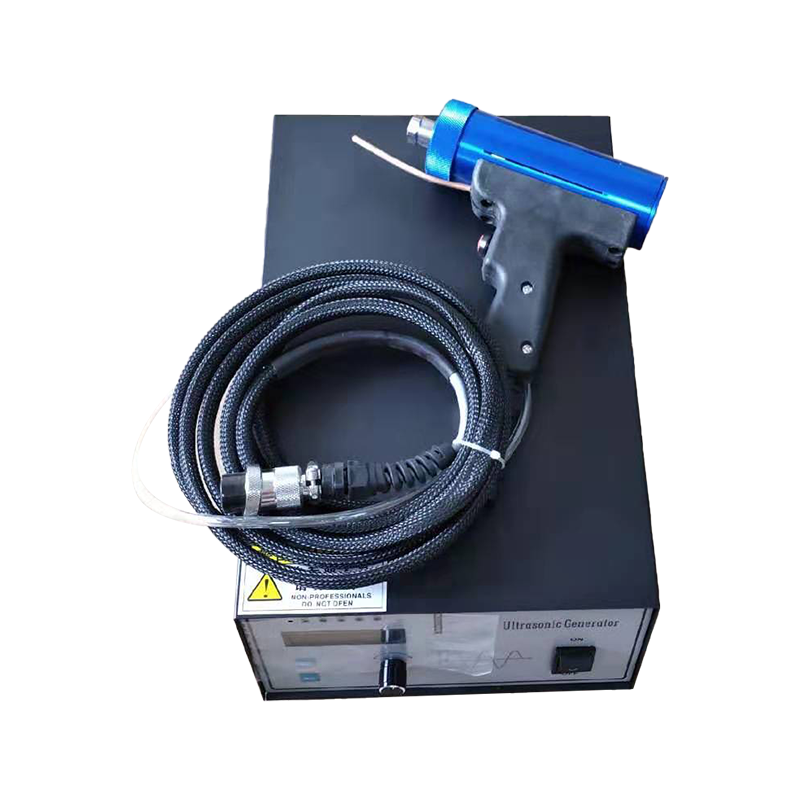 AH-30 ソニックカスタムハンドヘルド超音波溶接機 手持ち式超音波溶接機は、しっかりとした溶接面、高強度、小型、美しい溶接、簡単な操作、強力な出力、および手持ち式スポット溶接機を備えています。 製品を見る→
成形部品に繰り返し可能な治具制御のスポット溶接が必要な場合は、空気圧プレスを備えた専用のスポット溶接機が、一貫した力とサイクル タイミングを提供します。
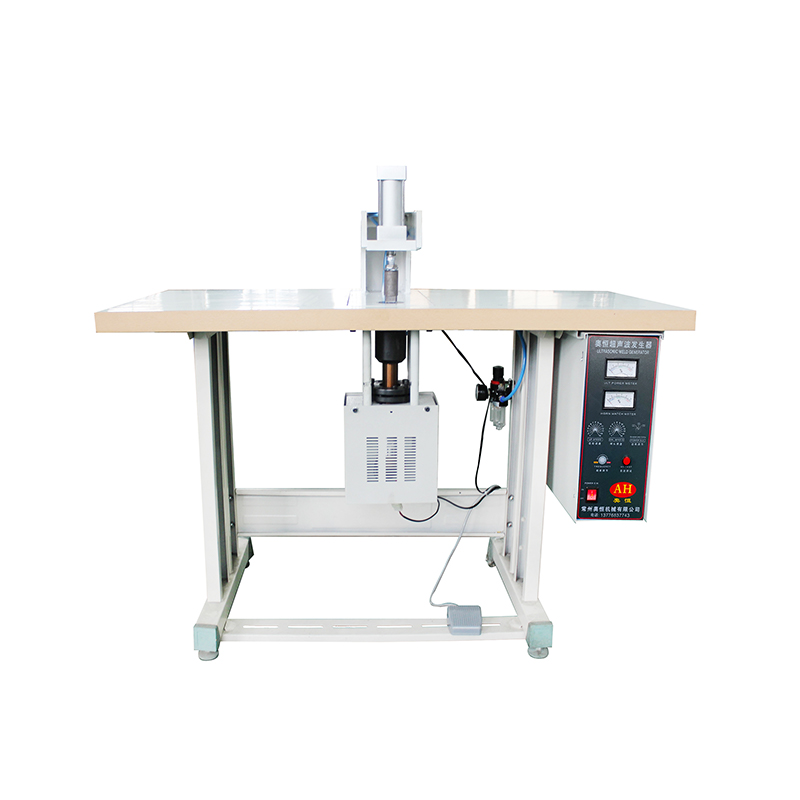 AH-50Q 超音波スポット溶接機 超音波の原理を利用して不織布のハンドバッグを作ります。パンチング穴はハンドバッグに溶接するための補助材料を必要としません。始まりは… 製品を見る→
大型のハウジングや厚肉のコンポーネントなどの重量のある生産の場合は、剛性の高いフレームと安定した発電機を備えた高出力プラスチック溶接機がより良い基盤となります。
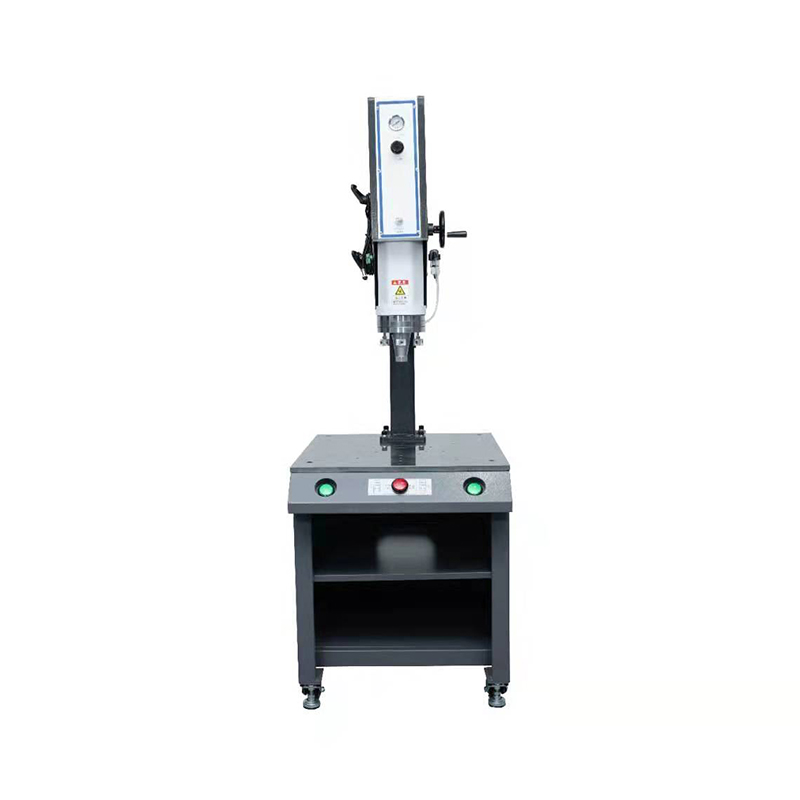 AH-DSL 15KHz 4200w プラスチック溶接機 1.機械全体は重力ダイカスト鋳造、CNC工作機械加工、高精度です。 製品を見る→
ホーンの形状、ブースター比、治具の設計は機械自体と同じくらい重要です。そのため、特定の溶接プロファイルが必要なお客様向けにカスタムの超音波金型や溶接ホーンも製造しています。より広範囲の内容を確認することができます 超音波溶接機 製造するか、何を接続するかを教えていただければ、構成をお勧めします。
適切に選択されたマシンであっても、基本が崩れるとパフォーマンスが低下します。いくつかの習慣によって、確実に溶接するプラントと、シフトごとにスクラップと戦うプラントが区別されます。
予防メンテナンスのコストは、不合格となった生産バッチよりもはるかに少なく、ほとんどの作業は 1 日に数分しかかかりません。
超音波プラスチック溶接の報酬の準備。材料の組み合わせ、接合設計、工具を適切に設定すれば、このプロセスは現代のメーカーが利用できる最も信頼性が高く経済的な接合方法の 1 つになります。それらを誤解すると、マシンをいくら調整しても修正できません。
新しい生産ラインを計画している場合、または既存の生産ラインを改善している場合、当社のチームは喜んで部品を検討し、共同設計を提案し、その逆ではなく、お客様の製品に合わせて機械を構築します。図面、素材、出力対象を共有していただければ、実用的なご提案をさせていただきます。