見積もりを依頼する
で アオヘン 、当社は繊維、不織布、プラスチック加工ライン用の超音波機械の構築に何年も費やしてきました。私たちが耳にする最も一般的な質問の 1 つは、超音波溶着プラスチック技術に関するもので、特にプラスチック部品をクリーンで迅速かつ再現可能な方法で接合するメーカーからの質問です。製品のこのプロセスを評価している場合、このガイドでは、基本、材料、接合部の設計、機械の選択、そしてその過程で学んだ現場での実践的なレッスンについて説明します。
超音波溶接は、電気エネルギーを高周波の機械運動 (通常は 15 kHz ~ 40 kHz) に変換します。電源は電気信号をトランスデューサーに送信し、電気信号が機械振動に変換されます。ブースターとホーン (ソノトロードとも呼ばれます) は、これらの振動を上部のプラスチック部分に伝達します。ホーンは、上部を硬い固定具に保持された下部に押し付けます。
振動は上部を通って接合界面まで伝わり、そこで分子間摩擦により局所的な熱が発生します。プラスチックは軟化して溶け、接合面全体に流れ、冷却されて強力な分子結合が形成されます。サイクルは、溶接時間、保持時間、圧力、振幅によって正確に制御されます。小さな部品の場合、溶接全体にかかる時間は 1 秒未満であるため、超音波アセンブリは高速生産に非常に自然に適合します。
実際には、溶接圧力、ホーン振幅、工具設計はすべて接合品質に影響します。優れた固定システムは部品の位置を一定に保ち、適切に調整されたホーンはサイクルごとに一貫したエネルギーを供給します。概念は単純に聞こえますが、溶接が成功するかどうかは、機械パラメータを材料および部品の形状に一致させるかどうかにかかっています。
すべてのプラスチックが超音波エネルギーに同じように反応するわけではありません。私たちがお客様に尋ねる最初の質問は、その材料が非晶質であるか半結晶であるかということです。アモルファスプラスチックは軟化範囲が広いため、当然溶接が容易になります。半結晶性プラスチックは規則正しい分子構造を持っており、溶融するためにより多くのエネルギーを必要とするため、より大きな振幅とより慎重な接合設計が必要です。
| マテリアルファミリー | 一般的なプラスチック | 溶接性 | 代表的な部品 |
|---|---|---|---|
| アモルファス | ABS、PS、PC、PMMA、SAN | 素晴らしい | ハウジング、医療機器、化粧品包装 |
| 半結晶質 | ナイロン、PP、PE、PET、POM | 中程度から難しい | 自動車部品、容器、産業用部品 |
| 充填またはブレンド | ガラス入りナイロン、リサイクルブレンド | 変数 | 構造部品、持続可能な包装 |
使用する予定の正確な材料グレードで常にテストしてください。難燃剤、潤滑剤、ガラス繊維、着色剤などの添加剤により、溶接性が変化する可能性があります。吸湿性プラスチック内の水分も溶接に影響を与える可能性があるため、一貫した結果を得るには適切な乾燥が不可欠です。
接合部は実際に溶接が行われる場所です。適切に設計された接合部は超音波エネルギーを集中させ、メルトフローを制御するため、完成した接合は強力でバリがありません。最も一般的な設計には、エネルギー ディレクター、せん断ジョイント、ステップ ジョイント、さねはぎジョイントなどがあります。
部品の形状は、ジョイントの形状と同じくらい重要です。壁の厚さ、部品全体のサイズ、材料の剛性、ホーンの接触点からの距離はすべて、振動がジョイントにどのように到達するかに影響します。大きな部品では、均一な接触を維持するために複数の溶接点、輪郭固定具、または複数のホーンが必要になる場合があります。
メーカーが超音波溶接を選択する理由は、接着剤や機械的ファスナーでは達成するのが難しい、速度、清浄度、再現性の組み合わせが得られるからです。実際の運用環境で見られる主な利点は次のとおりです。
選択するマシンは、生産リズムに一致する必要があります。臨時の修理、少量のバッチ、またはプロトタイプ作業の場合、ハンドヘルド超音波溶接機を使用すると、オペレーターは作業台で、または製品に直接溶接することができます。コンパクトで保管しやすく、多くの組み立て作業に十分な能力を備えています。
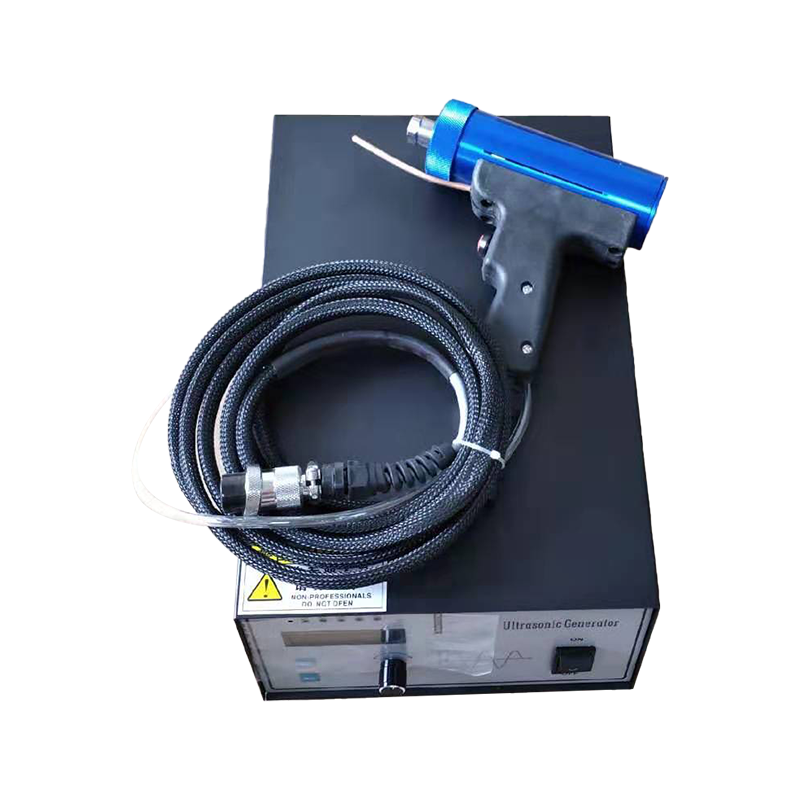 AH-30 ソニックカスタムスポット溶接用ハンドヘルド超音波溶接機 このコンパクトなハンドヘルドユニットは、試作作業、修理、または小規模バッチに適しています。調整可能な周波数オプションと最大 1000 W の電力を提供するため、作業台で薄いプラスチックや不織布材料を溶接する場合に柔軟に選択できます。 製品を見る→
選定は部品のサイズ、材質、生産量から始まります。中型および大型の部品では、1000 ~ 4200 ワットの 20 kHz システムが一般的に選択されます。 35 kHz や 40 kHz などの高い周波数は、振幅が低く、溶接がより穏やかになるため、より小型で繊細なコンポーネントに適しています。振幅制御は、より高いエネルギーを必要とする可能性のある半結晶性プラスチックや、柔らかいタッチが必要な薄い壁を扱う場合に特に重要です。
少量生産、工具室、手動組立ステーションの場合、手動プラスチック溶接機を使用すると、オペレータはタイミング、圧力、位置を直接制御できます。セットアップもメンテナンスも簡単で、溶接を社内に導入したいと考えている企業にとって、信頼できるエントリーポイントであり続けます。
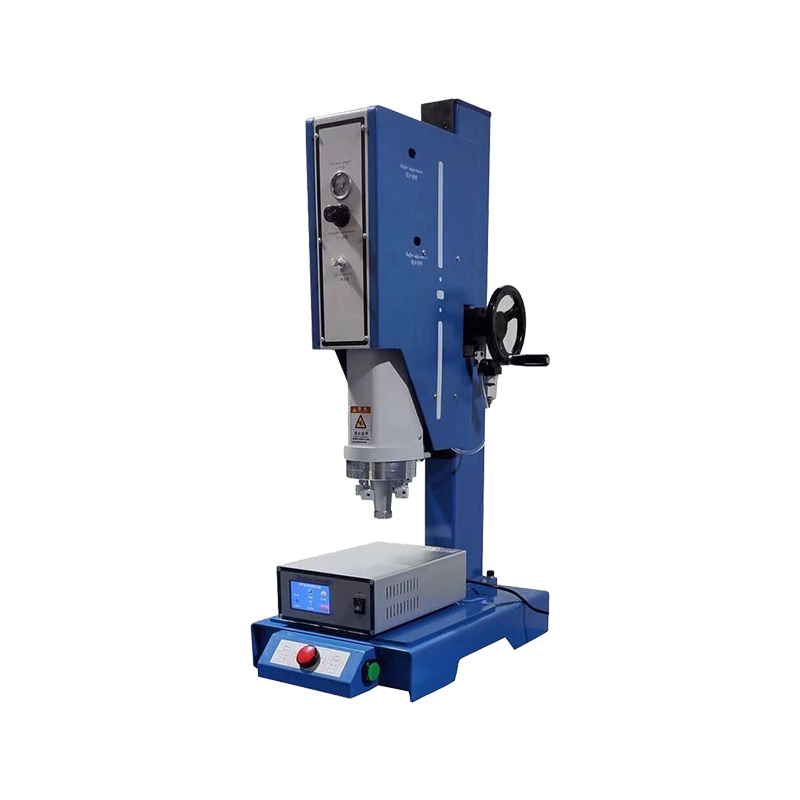 AH-SL 空気圧駆動付き手動プラスチック溶接機 この 15kHz マシンは、少量生産および手動組み立てステーション向けに構築されており、タイミングと圧力を直接制御します。ダイカスト フレームと調整可能な金型レベルにより、熱可塑性プラスチックの一貫した溶接、リベット留め、スポット溶接がサポートされます。 製品を見る→
大量生産の場合は、通常、自動プラスチック溶接機の方が長期的な投資として適しています。プログラム可能な溶接パラメータ、多段階サイクル、クイックチェンジツールにより、労力が軽減され、一貫性が向上し、スクラップ率が低く抑えられます。これらの機械は、コンベア、ロボットハンドリング、またはインデックステーブルを備えた生産ラインに統合できます。
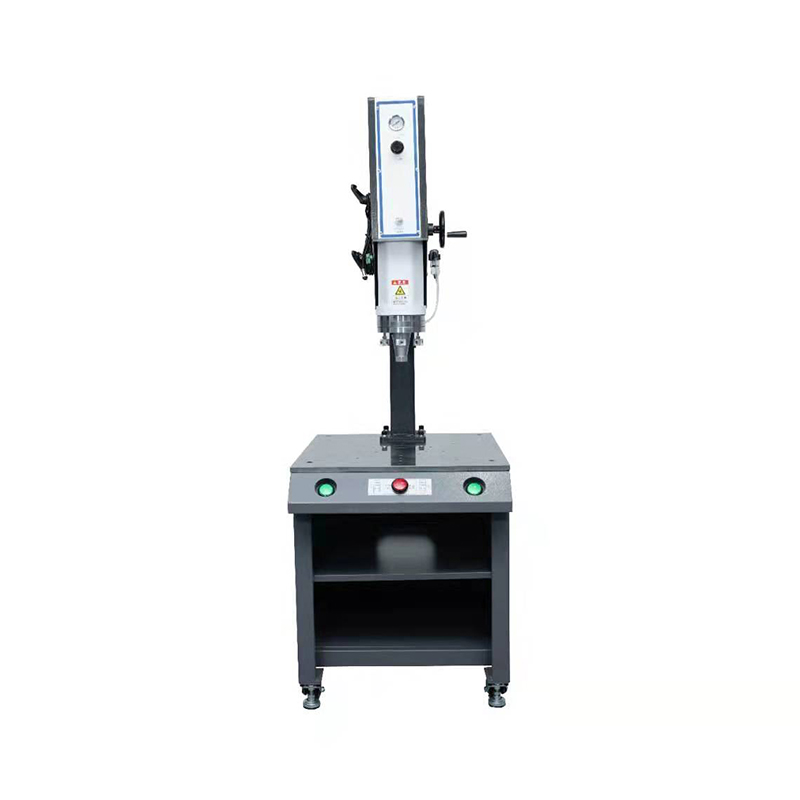 AH-DSL 15kHz 4200W 自動プラスチック溶接機 大量生産向けに設計されたこの空気圧機械は、プログラム可能なサイクル、エネルギー モード、および 485 通信を提供します。より高い出力と大きなストロークは中型から大型の部品に適しており、連続生産における労力とスクラップの削減に役立ちます。 製品を見る→
電力定格、周波数、動作機能を並べて比較したい場合は、 超音波溶着機のモデルと仕様のご案内 では、一般的な選択と、それらがさまざまなアプリケーションで何を意味するかを説明します。
超音波溶接は一般にクリーンで安全ですが、それでも装置には敬意を払う必要があります。機械に通電している間、オペレーターはホーンや溶接部分には決して触れないでください。ホーンは非常に高い周波数で振動するため、溶接部分に手が入ると怪我をする可能性があります。防音カバー、耳の保護、適切なトレーニングはすべて、安全な作業環境に重要な役割を果たします。
超音波プラスチック溶着機は、定期的にメンテナンスを行うことで、長年にわたり信頼できるサービスを提供できます。ホーンの緩み、工具の汚れ、圧力設定の変動などの小さな問題によって溶接が弱くなる可能性があるため、簡単なメンテナンス ルーチンを生産スケジュールに組み込むことは有益です。
超音波プラスチック溶接は、現代の製造において最も効率的な接合方法の 1 つです。消耗品や乾燥時間を追加することなく、速度、再現性、きれいな接合部を実現します。小さな医療部品の接着、自動車部品の組み立て、日用品のプラスチック製品の製造など、このプロセスは幅広い材料や部品の形状に適応できます。
新しい組み立てラインを計画している場合、または既存のプロセスをアップグレードしている場合は、技術と生産の実際の需要の両方を理解しているメーカーに相談してください。材料のテスト、接合部の設計、機械の選択に少し時間を費やせば、ラインが稼働し始めるとはるかに多くの時間を節約できます。