見積もりを依頼する
超音波切断、キルティング、またはシーリングラインを数年間運営している人に、縫い目が弱くなっているように見えたり、切断端がほつれ始めたときに最初に何をチェックするかを尋ねると、答えは通常ホーンです。これはシステム全体の目に見える具体的な端、つまり実際に材料に触れる調整された金属の部分であり、結果が変動し始めると、ほとんどの責任を負うことになります。繊維、不織布、使い捨て製品の生産者向けに超音波機械を構築した当社の経験から、「ホーンの問題」のかなりの部分は、単に部品が摩耗したというよりは、ホーンと作業との間の不一致であることが判明しました。
このガイドでは、超音波ホーンの機能、その材質と形状によって性能がどのように変化するか、新しいホーンを選択するときや古くなったホーンを交換するときに何に注意すべきかについて説明します。
超音波ホーン(サプライヤーによっては、ソノトロード、ツール、プローブとも呼ばれます)は、3 つの部分からなる機械スタックの最後のコンポーネントです。コンバータは、発電機の高周波電気信号を、通常は 15 kHz、20 kHz、または 40 kHz の機械振動に変換します。ブースターは、プロセスに合わせて振幅を上下に調整します。次に、ホーンは、その作業に適した形状の加工面、すなわち切断用の狭いブレード、接着およびエンボス加工用の広い平坦面またはパターン付き面、連続シール用の異形ローラーを介してワークピースに振動を伝えます。
すべてのホーンは共鳴器です。設計周波数で半波長の長さになるように機械加工されているため、入力に到達する振動は増幅されて出力面に伝達されます。長さ、テーパー、スロット パターン、さらには合金を変更すると、共振周波数もそれに応じて変化します。ホーンを単に異なる素材でコピーすることができないのはこのためです。また、ひどく磨かれたり、表面が再加工されたホーンは、きれいにチューニングできなくなる可能性があります。また、コンバーター、ブースター、ホーンの間の合わせ面が平らできれいでなければならない理由、およびねじ付きスタッドをメーカーが指定するトルクで締め付ける必要がある理由も説明されています。接合部が緩んでいると振動が熱や騒音に変わり、締めすぎるとスタッドシートに亀裂が入る可能性があります。
 超音波マシンスタック用のトランスデューサとアルミニウムジョイント 圧電トランスデューサーと軽量アルミニウムジョイントを組み合わせてスタックコンポーネントを接続するため、安定したチューニングのために嵌合ジョイントをチェックする価値があります。 製品を見る→
ホーンとトランスデューサーの間の接合部は、3 シフトで稼働する機械では特に注意が必要です。これは、スタック全体の調整が保たれているかどうかを静かに決定する、小さくて安価な部品です。
ほとんどの産業用ホーンは 3 種類の材料でカバーされており、疲労寿命、音響効率、耐摩耗性、コストのバランスを考慮して選択します。大まかに言うと:
| 材質 | 音響的および機械的挙動 | 耐摩耗性 | 通常は意味があるところ |
|---|---|---|---|
| チタン合金 | 高い疲労強度、低い音響損失、高振幅でも安定 | 良い | 連続作業の溶接、切断、キルティング。高振幅の作業 |
| アルミニウム合金 | 軽い、加工しやすい、内部損失が高い、面が柔らかい | 中等度 | 中等度 amplitude, cost-sensitive tooling, textile cut-and-seal |
| 焼入鋼 | 丈夫で寸法安定性があるが、音響損失が大きい | 高 | 靱性が最も重要なブレードタイプの加工面および作業 |
| 超硬またはセラミックフェーシング | 調整されたボディにフェースインサート。衝撃荷重を受けると脆くなる | 非常に高い | 研磨剤入り不織布と最小限のダウンタイムで長時間稼働 |
チタンは、割れることなく振幅を保持し、熱としてのエネルギー損失が比較的少ないため、要求の厳しい作業のデフォルトとなっています。アルミニウム合金は、恥じるべき妥協ではありません。多くの繊維カット アンド シール ステーションでは、振幅と生地に問題がなければ、優れた設計のアルミニウム ホーンを数分の 1 のコストで長年使用できます。スチールホーンとフェイスホーンは、本体の磨耗よりも早く加工フェイスが磨耗するときに問題になります。
プロファイルは合金と同じくらい重要です。実稼働環境で確認される主なファミリーは次のとおりです。
利得、均一性、機械的強度は互いに影響し合います。非常に高ゲインのホーンはより大きな振幅を提供しますが、負荷やチューニングのドリフトに対してより敏感です。幅広のスロット付き面は材料に優しいですが、設計が難しくなります。この点で、あなたの種類の生地に合わせてホーンをすでに製造しているサプライヤーには、カタログ ページよりも価値があります。
テキスタイルの仕事では、ホーンが珍しい位置に置かれます。短い溶接サイクルの代わりに、アンビル ローラーに対して数時間連続して溶接を実行し、ライン速度で継ぎ目をシールしたり、エッジをトリミングしたりすることがよくあります。熱は素材ではなくホーンに蓄積し、面全体で振幅の不均衡が不均一な継ぎ目やウェブの片側のギザギザのエッジとして現れます。
これらのジョブでは、プロセスが実際に必要とする振幅、アンビル パターンに対する作業面の幅、布地に含まれる研磨フィラーの量の 3 つのことを最初に検討します。スパンボンド材料とメルトブローン材料は、コーティングされた織布とは非常に異なる挙動を示し、一方に調整されたホーンが他方に必ずしもきれいなカットを与えるとは限りません。生地が大量に充填されている場合、コーティングされたホーンまたはフェイスホーンを使用すると、通常、リフェイシングのダウンタイムが短縮され、元が取れます。
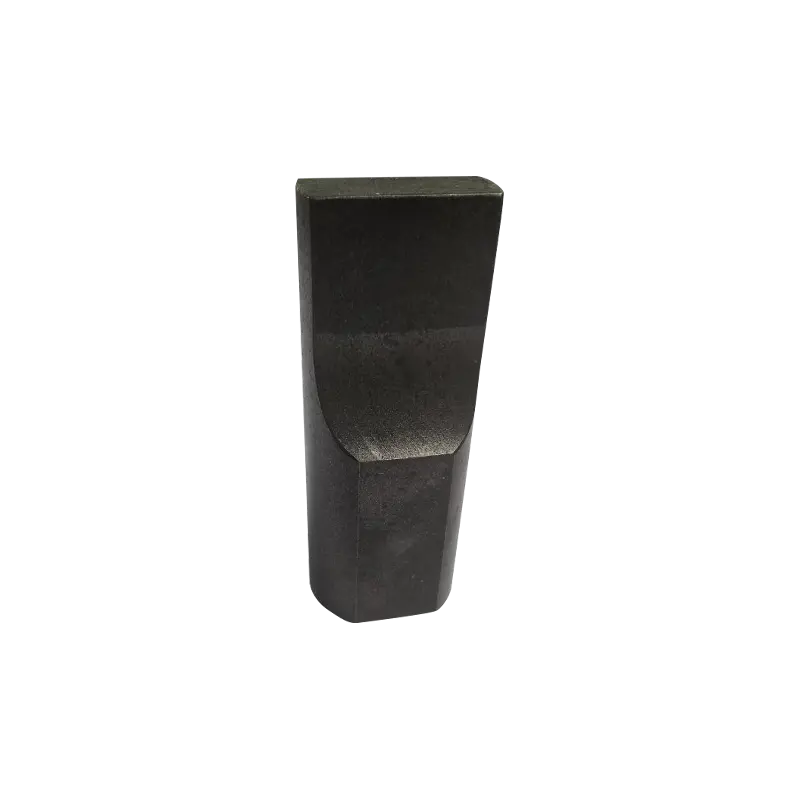 繊維に最適化された切断用超音波溶接ホーン 繊維の切断または溶接用に複数の振幅と周波数で提供される溶接ホーンは、生地の挙動と加工面の幅によってホーンを選択する場合に適しています。 製品を見る→
遅かれ早かれ、カタログホーンが適合しないプロジェクトが到着します。装飾的なエンボスに一致する必要があるシーリングパターン、湾曲したアンビルに従う必要があるフェイスプロファイル、仕上げエッジからミリメートル以内を通過する必要があるカットラインなどです。このような場合、ホーンは完成した部品とは逆に設計されます。最初にパターンが定義され、次にそれを中心にボディが調整されるため、作業面が均等に共鳴します。
機械を交換するのではなく、新しい製品に適合させる場合には、カスタム ホーンも一般的です。既存の超音波ステーションを専用のホーンで再装備することは、多くの場合、2 台目の機械を購入するよりもはるかに安価であり、オペレーターはすでに使い慣れた機器を使い続けることができます。
 溶接、切断、シール用のカスタム超音波金型 高-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. 製品を見る→
ホーンが劇的に故障することはほとんどありません。それはドリフトします。フェースは研磨され、エッジは丸くなり、スタッドシートにはヘアラインの亀裂が生じます。そして、突然継ぎ目により多くの圧力が必要になるか、きれいな状態を保つためにカットのライン速度を遅くする必要があります。いくつかの習慣を身につけることで、その変動をコントロールできます。
ホーンに注意が必要な場合は、面取りとチューニングの再調整を 1 つの操作として扱う必要があります。面をスキミングすると共振長が変化するため、周波数をチェックせずに面を修正したホーンは高温になり、より多くの電流が流れ、その後ろにあるコンバータの寿命が短くなる可能性があります。アンビルや治具を含むツーリング チェーン全体がどのように動作するかを理解することは、単一の仕様書よりも価値があります。 超音波溶接用の工具と治具 さらに詳しく見てみましょう。
交換用ホーン、ブースター、ジョイント、金型コンポーネントは当社にあります。 超音波機械の付属品 これらの製品は元のツールと同じ図面に基づいて構築されているため、スタック全体を最初から再調整することなくスペアを交換できます。
ホーンを指定している場合、または現在のホーンのパフォーマンスが低い理由を解明しようとしている場合は、通常、次の質問によって問題がすぐに解決されます。
超音波ホーンは機械の小さな部分ですが、その成果の大部分を占めます。素材、プロファイル、チューニングを正しく行うと、ラインの残りの部分が驚くほど寛容になります。それらを間違えると、他の設定がすべて問題になるようです。どのホーンが生地、パターン、またはすでに所有している機械に適しているかわからない場合は、周波数、作業幅、素材、仕上げのエッジや縫い目がどのようなものであるかなどの詳細を私たちに送ってください。そうすれば、標準のホーンでその仕事ができるか、それとも部品から逆に設計する必要があるかについて正直にお伝えします。