見積もりを依頼する
超音波アセンブリに少しでも時間を費やしたことがある人なら、溶接が間違っているように見えるときに誰もがホーンのせいにする部品であることをすでに知っているでしょう。実際には、超音波溶接機のホーンは、発電機のエネルギーが実際にどのくらいの量で接合部に到達するか、そしてそれがどの程度均等に到達するかを決定する単一のコンポーネントです。繊維、不織布、プラスチックの生産者向けに超音波装置を長年構築し、保守してきた結果、ホーンの問題のほとんどは不思議なものではないことがわかりました。これらは、形状、材質、ホーンに求められている仕事の間の不一致から生じます。
このガイドでは、ホーンの機能、その構築方法、どのプロファイルがどのアプリケーションに適しているか、スタックのパフォーマンスを何年にもわたって維持するための小さなメンテナンスの習慣について説明します。
ホーン (ソノトロードとも呼ばれます) は、振動経路の最後の金属片です。これはスタックの最下部、コンバーターとブースターの下にあり、ワークピースに直接接触します。その役割は 2 つあります。スタックから伝わる機械的振動を材料が必要とする振幅まで増幅し、そのエネルギーを適切な設置面積全体に届けます。
どちらの役割も共鳴によって支配されます。ホーンは特定の周波数 (通常は 15 kHz、20 kHz、または 40 kHz) で振動するように加工されており、スタック全体が同じ周波数に調整されている場合にのみ効率的に機能します。ホーンを共振から外すと、すぐに症状が現れます。発電機がより多くの電流を消費し、溶接部が不安定になり、必要のない場所に熱が蓄積します。そのチェーンの上流半分を理解したい場合は、次のメモを参照してください。 トランスデューサーがどのようにして電気信号を機械振動に変換するか 便利な読み物です。
紙の上では正しいように見えるホーンでも、機械では間違っている可能性があります。材料のグレード、木目の方向、取り付けフランジの質量、さらには作業面の仕上げもすべて共振周波数を変化させます。評判の良いメーカーは、出荷前に周波数アナライザですべてのホーンを測定し、ホーンが目標周波数の狭い範囲内に収まるまでチューニング スロットを調整します。これが、ホーンのコピーが同等の代替品となることはほとんどない理由です。ジオメトリは一致していても、チューニングが一致していない場合があります。
ホーンの形状は実際にはエネルギー配分によって決定されます。スリムなブレードはエネルギーを細い線に集中させます。幅広のバーで縫い目を横切って広げます。輪郭のある顔は、特定の部分を中心に形を整えます。以下の表は、最もよく聞かれるプロフィールをまとめたものです。
| プロフィール | ジオメトリ | 代表的な用途 | 注目ポイント |
|---|---|---|---|
| ブレード/ウェッジ | 狭いワーキングエッジ | 不織布のスリット、シール、トリミング | エッジの摩耗。刃を冷たく清潔に保つ |
| 棒状・角型 | 長い平らな面 | 連続シーム溶接、レース、エンボス加工 | 面の平坦性と長さに沿った均一な振幅 |
| 丸型・円筒型 | 円形接触面 | スポット溶接、チューブシール、小型プラスチック部品 | 取付ねじの同心度 |
| 輪郭付き/カスタム | 部品形状に合わせて機械加工 | 自動車用トリム、フィルター、医療部品 | 部品固有の調整と図面が必要 |
| 複合 | 複数のチューニングされたセクションが結合されました | ホーン1本では届かない大きな部品や扱いにくい部品 | 接合部の完全性とセクション全体のバランスの取れた振幅 |
複合ホーンは特筆に値します。複数の調整されたセグメントを結合することで、キャビティに到達し、溶接機を増やさずに広範囲をカバーし、集中したエネルギーに敏感な部品の内部応力を軽減できます。トレードオフとして、すべての接合部を設計および検証する必要があるため、複合ホーンはほとんどの場合、既製のものを購入するのではなく、カスタム エンジニアリングの演習となります。
カタログではなく資料から始めましょう。薄いポリプロピレン不織布は、焼き付きを避けるために、より高い周波数とより低い振幅を必要とします。より厚い熱可塑性プラスチックや高充填コンパウンドには、より大きな振幅と接触圧力を維持するフェース形状が必要です。コーティングまたはラミネートされた生地は、多くの場合、表面全体ではなく界面にエネルギーを集中させる鋸歯状または模様のある面で最もよく溶接されます。
次に機械側を確認します。周波数は発電機とコンバーターに一致する必要があります。ホーン面での振幅は、材料の作業ウィンドウ内に収まる必要があります。少なすぎると結合が弱くなり、多すぎるとバリや穴あきが発生します。取り付けスタッドとフランジは、損失を生じさせることなく荷重に耐える必要があります。また、ホーンは固定具に物理的に適合する必要があります。アンビルに対して直角に配置できないホーンでは、端から端まで異なる溶接が生じるためです。
繊維および不織布の生産者にとって、価値のほとんどは仕事の顔にあります。私たちの
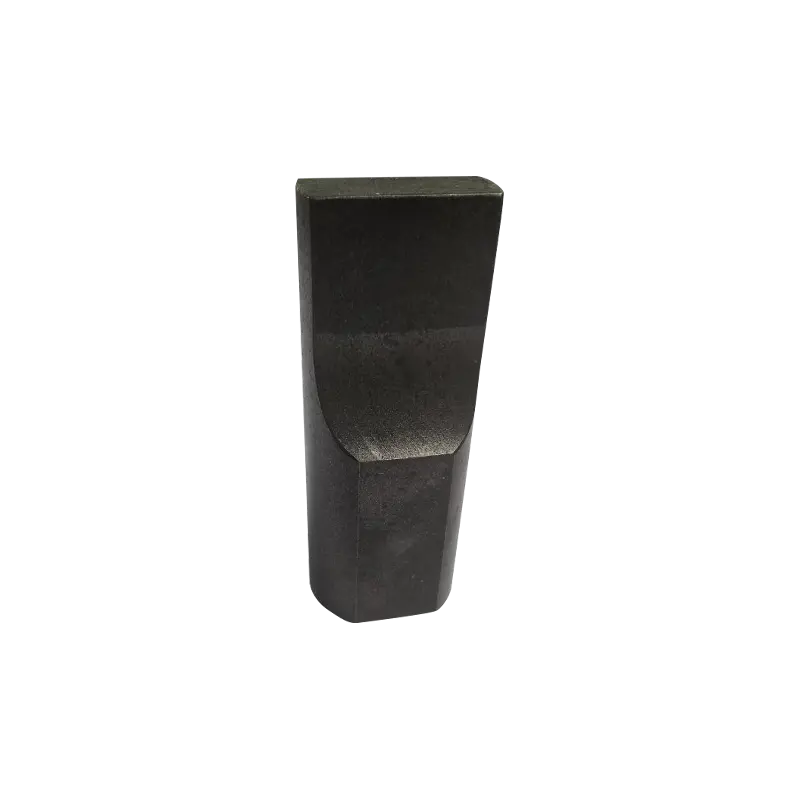 AH 繊維に最適化された超音波溶接ホーン 繊維および不織布加工用の超音波溶接ホーンは、効率的なエネルギー伝達ときれいな継ぎ目をサポートするために複数の振幅と周波数で提供されます。 製品を見る→
それを念頭に置いてプロファイルされており、生産速度で継ぎ目がきれいに保たれるように、面の幅、パターン、振幅のバランスがとれています。
ホーンは通常、劇的に故障することはありません。彼らは漂います。いくつかの賢明な習慣を身につけることで、スクラップ率に達する前にドリフトを目に見える状態に保つことができます。
すぐに対処する価値のある警告サインには、発電機電流の突然の上昇、徐々に長い保持時間を必要とする溶接、振幅スロット近くの目に見える亀裂、スタックの開始時のきれいなハム音の代わりに鈍い衝撃音が含まれます。これらのいずれも、ホーンをより強く押すのではなく、測定のために外に出すべきであることを示唆しています。損傷したホーンを使用すると、コンバーターやブースターにも危険が及びます。
生産上の問題の多くは、別のカタログ項目を選択しても解決できません。扱いにくいフランジを備えた部品、曲線に従う必要がある継ぎ目、または顧客のエンボス デザインに一致させる必要があるパターンはすべて、用途に合わせて機械加工されたホーンを必要とします。その作業は、部品の図面、材料の仕様、機械の周波数と出力から始まり、実際のスタックで検証された調整されたホーンで終わります。
カスタム ツールでは経験が活かされます。同じ図面をさまざまな方法で調整でき、そのうちの 1 つだけが長期間の生産に耐えられるからです。私たちの
 溶接、切断、シール用のカスタム超音波金型 工業グレードのスチール製の高精度カスタム ツール。超音波溶接、切断、シール用に構築され、さまざまな顧客の要件に合わせてカスタマイズできます。 製品を見る→
顧客の部品を使用して開発されており、完全に別のマシン形式で作業を行う方が適切な場合には、ハンドヘルド ユニットの方がより現実的なルートとなることがあります。
 AH-30 ソニックハンドヘルド超音波スポット溶接機 28 kHz または 35 kHz で動作する、修理作業や少量組み立てに適した薄板金属やワイヤ用のコンパクトな手持ち式超音波スポット溶接機です。 製品を見る→
修理作業や少量の組み立てに使用されます。
ツールだけではなくアセンブリ全体をレビューする場合は、 超音波溶接機 は、ホーン、固定具、および駆動電子機器が実際にどのように適合するかを示しています。
超音波溶接ホーンは、調整された機械部品であり、成形された金属ブロックではありません。マテリアル、プロファイル、チューニングを正しく行うと、スタックの残りの部分が予測どおりに動作します。それらのいずれかを無視すると、一貫性のない溶接を追跡するためにメンテナンス予算を費やすことになります。接合する材料から始めて、ホーンを機械の周波数および振幅ウィンドウに合わせ、フェースとスタッドを定期的に検査します。私たちが診断を求められたホーンの問題のほとんどは、製造上の欠陥ではなく、選択やメンテナンスの問題であることが判明しました。どちらも制御できる範囲内であるため、これは良いニュースです。