見積もりを依頼する
私たちが訪問するほぼすべての工場のどこかに、短く鋭いシューッという音を立てる機械があり、まばたきする間もなく完成したアセンブリが現れます。それはプラスチックを加工する超音波溶接機で、何千もの生産ラインで接着剤ポット、ネジ、溶剤槽を静かに置き換えてきました。私たちはこれらの機械を構築し、それを動かす人々のそばに何年も費やしてきました。このガイドには、プロセスがどのように機能するか、プラスチックの動作、接合部の設計方法、そして後悔しない機械の選び方など、私たちがその過程で学んだことがまとめられています。
火もホットプレートも接着剤も使いません。電源は高周波電気信号をコンバータに送信し、コンバータは信号を通常 15、20、または 40 kHz の機械振動に変換します。その振動は、部品を押すホーン(ソノトロードと呼ばれることもあります)に伝わります。その動きはミクロン単位で非常に小さいですが、1秒間に数万回発生します。
2 つのプラスチックの半分が接触すると、その動きによって分子間に摩擦が生じ、その摩擦が熱になります。温度は界面のみで上昇し、材料が柔らかくなる程度に温度が上昇し、数秒から数秒で溶接が形成されます。冷却中に圧力によって溶融物が保持され、硬化時間や消耗品を購入することなく、パーツが接着されて取り出されます。
これが、このプロセスが大量生産ラインで維持される理由です。サイクルタイムは短く再現性があり、エネルギーは接合部が必要とする部分にのみ供給され、接着剤によるはみ出しがなく、完成した部品はきれいに見えます。トレードオフも現実的です。接合部はプロセスに合わせて設計する必要があり、治具は部品を正確に保持する必要があり、すべてのプラスチックがうまく機能するわけではありません。
適切に設定されたマシンはサイクルごとに同じリズムに従い、それを理解するとトラブルシューティングがはるかに簡単になります。
これらの各ステップはマシン上の設定です。溶接時間、保持時間、ダウンフォース、振幅、トリガー力はすべて相互作用するため、新しい部品をダイヤルインするときは一度に 1 つずつ変更します。
大まかに言えば、プラスチックが溶けるときに流れやすくなり、溶接も容易になります。非晶性樹脂は広い温度範囲にわたって徐々に軟化するため、作業の余地が得られます。半結晶性樹脂は急激に溶けるため、「未接着」と「過剰溶接」の間の範囲は狭く、接合部の設計がより重要になります。フィラーは剛性を高め、エネルギーを吸収します。また、ガラス含有量が高い部品では、振幅を大きくするか、まったく異なる接合方法が必要になることがよくあります。
| 材料ファミリー | 一般的な例 | 溶接の仕組み | 何を見るべきか |
|---|---|---|---|
| 非晶質熱可塑性プラスチック | ABS、PS、PC、PMMA、PVC | とても寛容です | ドライ PC および PMMA。離型スプレーを接合部から離してください |
| 半結晶性熱可塑性プラスチック | PP、PE、PA、POM、PET | より大きな振幅とより鋭いジョイント設計が必要です | 狭い溶融ウィンドウ。通常、せん断ジョイントは単純な尾根よりも優れたパフォーマンスを発揮します |
| 充填強化グレード | ガラス入りPA、タルク入りPP | 溶接可能だがエネルギーを消費する | フィラーが約 30% を超えると、ジョイントの形状を再加工する必要があります。 |
| エラストマーと熱硬化性樹脂 | TPE、EPDM、エポキシ、フェノール | 超音波溶着には不向きです | 代わりに接着または機械的固定を選択してください |
製造現場からの 2 つの実用的なメモ。まず、特にナイロンやポリカーボネートの場合、湿気は良好な溶接にとって大敵なので、樹脂を適切に乾燥させてください。第 2 に、ほこり、油、頑固な離型剤などの接合部の汚れは、機械の設定よりも故障した部品のコストが高くなります。
溶接が失敗した場合、ほとんどの場合、答えは機械ではなく図面にあります。ジョイント フィーチャーの目的は、小さな接触領域にエネルギーを集中させ、最初にそこから溶融が始まるようにすることです。
三角形の隆起部は、通常、高さが 1 ミリメートルの何分の一で、部品の半分に成形されます。先に着地してすぐに溶けて隙間に流れ込みます。これは、非晶質プラスチックおよび小さく整ったアセンブリのデフォルトの選択です。
一方の半分にはもう一方の半分の内側にしっかりと収まる段差があり、溶接中に 2 つの垂直壁が互いにこすれます。溶融物はその壁に沿って形成され、強力で漏れのないシールが得られ、半結晶性樹脂上の単純な隆起よりもはるかに効果的に機能します。
すべてのジョブに完全な境界が必要なわけではありません。かしめは、成形されたボスを別のコンポーネント上のリベットの頭に変え、スポット溶接は 2 つの平らな成形表面を 1 点で接合します。これは、面全体に均一に押し付けることができない大きな部品に便利です。
周波数、電力、形式はすべて、溶接している部品によって決まります。小型で繊細なコンポーネントには、振幅が低く、損傷のリスクが小さいため、通常 40 kHz が好まれます。一般的なプラスチックアセンブリは 20 kHz で快適に動作します。より大きくてより硬い部品は、多くの場合、より高い振幅でより多くの材料を移動させる 15 kHz でより良く溶接されます。
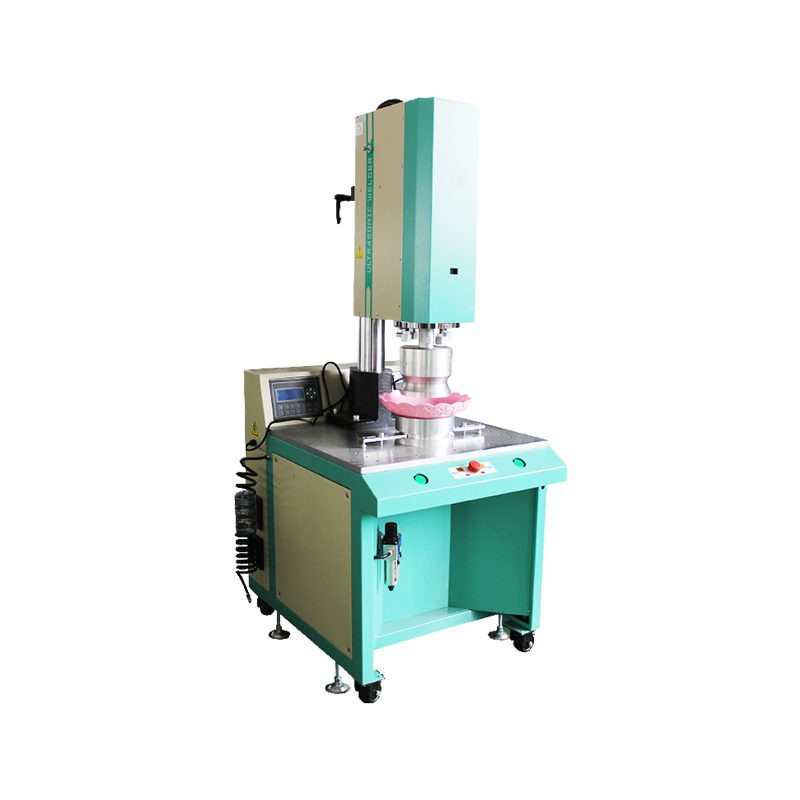
電力定格は通常、約 1 キロワットから最大 4 キロワット以上までです。定格が高くなれば自動的に溶接が改善されるわけではありませんが、より大きな溶接領域と短いサイクル時間に対する余裕が得られます。治具と空圧プレスを使用した反復可能なベンチ作業の場合、通常、最初に購入するのはコラム取り付けユニットです。
 AH-DSL 15kHz 4200W コラムマウント型超音波プラスチック溶接機 15kHz 動作および 4200 ~ 6000W の出力を備えたコラムマウント超音波溶接機は、治具や空気圧プレスを使用した再現性のあるベンチ溶接に適しています。 製品を見る→
部品が大きくて扱いにくい場合、またはライン上の別の場所ですでに治具にクランプされている場合、ハンドヘルド ユニットを使用すると、本来は収まらないオブジェクトの周囲にプレス機を構築する必要がなくなります。
 AH-30 カスタムハンドヘルド超音波スポット溶接機 最大 1000 W の出力を備え、通常は充填材を必要としない、扱いにくい部品やすでに治具が完成した部品用のコンパクトな 28/35 kHz ハンドヘルド スポット溶接機です。 製品を見る→
また、少量生産、試作、修理の場合は、シンプルなレバーを備え、接合部がはっきりと見える手動機械から始めるのが最も賢明な場合が多いです。
 AH-SL15K 手動超音波プラスチック溶着機 空気圧駆動と 2000 ~ 3200W の電力を備えた 15kHz 手動モード溶接機で、簡単なレバー操作と接合部の可視性が重要な少量作業、プロトタイピング、修理に適しています。 製品を見る→
どの形式を選択しても、ホーンと器具は付属品ではなくシステムの一部です。パーツのプロファイルに合わせて成形されたホーンがエネルギーを適切な位置に集中させ、形状をしっかりと保持する治具が不均一な溶接を引き起こすズレを防ぎます。私たちが作る カスタム超音波金型 まさにこの理由から、読んでみる価値があります 超音波溶接機のモデルと仕様がさまざまな生産タスクにどのように対応するか 構成を決定する前に。
ジョイント周囲のバリや糸状の溶けは、通常、エネルギーが大きすぎるか、振幅が大きすぎるか、負荷に対してジョイントが小さすぎることを意味します。きれいに引き離される弱い溶接は、界面に十分なエネルギーが届かない、部品の歪み、または汚染による接触不良など、別の方向を示します。バッチ全体で一貫性のない結果は、ほとんどの場合、治具によって部品が揺れたり、ホーン面が磨耗したり、シフト中に変動する空気圧など、機械的なものです。
構築する価値のある習慣を 1 つ: すべてのセットアップからの最初のサンプルを保存し、同じ照明の下で新しいパーツと比較することです。目は仕様書よりもはるかに多くのことを捉えます。
超音波溶接はクリーンですが、リスクがないわけではありません。振動は聞こえるため、15 kHz および 20 kHz に長時間さらされると聴覚に影響を与える可能性があるため、筐体や聴覚保護具を設置することが賢明です。連続運転中はホーン面が熱くなりますので、冷めてから触れてください。プレスを保護して連動させておき、機械の稼動中は絶対に溶接ゾーンに手を入れないでください。
メンテナンス面では、ホーン面の穴あきや摩耗を毎週検査し、取り付けトルクを確認し、コンバーターとブースターを乾燥した清潔な状態に保ち、空気圧を記録します。このような小さな習慣により、工具の寿命が大幅に延び、移行の最初から最後まで溶接の品質が安定します。
私たちは、この技術が繊維製品、使い捨て衛生用品、一般プラスチックに至るまで、専門ツールから生産ラインの標準部分に移行するのを見てきました。機械の能力は向上しましたが、感覚的なジョイント、しっかりとした固定具、適切な周波数、よく訓練されたオペレーターという基本は変わっていません。購入品を比較検討している場合は、部品と樹脂グレードを当社にお送りください。そのプロセスで何ができるか、何ができないかを正直にお伝えします。