見積もりを依頼する
超音波溶接は、高周波音響振動を使用して 2 つの部品間の界面に熱を発生させる接合プロセスです。加圧下で局所的に振動が加えられるため、従来の溶接で発生する一括溶融を伴わずに材料が溶融します。これは熱可塑性プラスチック、不織布、フィルム、および特定の金属にとって実用的な方法であり、きれいで高速かつ再現性のある接着が重要な生産ラインではよく見られるものになっています。常州奥恒機械では、超音波溶接は抽象的なテーマではありません。これは、当社が繊維、不織布、使い捨て製品、プラスチック部品のメーカー向けに構築する機械の背後にある原理です。有益な部分は、材料、工具、設定からプロセスに何が必要かを理解することです。これにより、良好な溶接が偶然ではなく再現可能になります。
超音波溶接システムには、電源、トランスデューサー、ブースター、ソノトロードまたはホーン、およびアンビルまたは治具という単純なスタックがあります。トランスデューサは電気エネルギーを機械振動に変換し、ブースターは振幅を調整し、ホーンはその振動をワークピースに伝えます。アンビルは部品を保持し、接触点を形成します。一般的なサイクルは、次の 6 つのステップで実行されます。
周波数、振幅、力、溶接時間、および保持時間が主なパラメータです。堅牢なプラスチック部品には 20 kHz システムが一般的ですが、より細かい作業には 30 ~ 40 kHz が選択されることがよくあります。振幅が大きいほど自動的に優れているわけではありません。多すぎると表面に跡がついたり、繊維が損傷したり、脆い部分に亀裂が入ったりする可能性があります。ホーンが後退する前に接合部が圧力を受けて冷える必要があるため、保持時間は溶接時間と同じくらい重要です。スポット接合や小さなプラスチックアセンブリの場合、専用のベンチマウントユニットを使用すると、セットアップと再現性がはるかに簡単になります。AH50Q超音波スポット溶接機はそのアプローチの実例です。
 AH-50Q 繊維組立用超音波スポット溶接機 不織布ハンドバッグ、マスクイヤーループ、プラスチックアセンブリ用のベンチマウントスポット溶接機。フットペダル制御と反復可能な接合のためのパターンモールドを備えています。 製品を見る→
超音波溶接が適切かどうかは、材料の挙動によって決まります。一般に、非晶質熱可塑性プラスチックは振動をよく伝えます。半結晶性樹脂は溶接可能ですが、通常はより厳しいプロセスウィンドウが必要です。不織布とフィルムは局所的な繊維または表面融着によって結合しますが、薄い金属は溶融ではなく固体状態の変形によって結合します。以下の表は実用的な出発点を示していますが、正確な結果はグレード、厚さ、添加剤、工具によって異なります。
| 材料グループ | 代表的な例 | 何を見るべきか |
|---|---|---|
| 熱可塑性プラスチック | ABS、PP、PE、PC、アクリル、ナイロン | 非晶質樹脂は多くの場合、半結晶グレードよりも寛容です。水分と充填剤が重要です。 |
| 不織布とフィルム | PP、PE、PETブレンド | 結合は局所的な繊維の融着に依存します。角と金床のパターンは手と外観に影響を与えます。 |
| 包装 | コート板、フォイルラミネート、ポリマーフィルム | 表面の汚染は敵です。シール圧力と保圧は一貫している必要があります。 |
| 金属 | アルミニウム、銅、薄箔 | ソリッドステート接合には、清浄で酸化物のない表面と強固な支持体が必要です。 |
| 異なる組み合わせ | 互換性のあるプラスチックのペア | 融点と熱膨張が一致しないため、生産前に共同試験が必要になります。 |
樹脂またはラミネートがきれいに溶接されるかどうかが不明な場合は、少量のサンプルを実行して負荷がかかった状態で接合部を検査してください。より長いセットを保管します 材質の互換性に関する注意事項 より深い出発点が必要なチーム向けの技術ライブラリにあります。
多くの超音波溶接プロジェクトが成功するか失敗するかは、ツールにあります。ある関節用に設計されたホーンが別の関節には間違っている可能性があり、曲がる固定具は溶接部からエネルギーを奪います。ジョイントのデザインも重要です。エネルギー ディレクタは最初の接触ラインに振動を集中させ、せん断ジョイントは締り嵌めを提供してより強力な密閉アセンブリを実現し、さねはぎレイアウトは部品の位置合わせに役立ちます。織物や不織布の場合、ホーン面とアンビル パターンによって接着の外観、柔らかさ、エッジの品質が制御されます。磨耗したホーンやサポートが不十分なアンビルでは、機械の設定が正しいように見えても、一貫性のない接合が生じる可能性があります。
織物や不織布の作業では、ホーンのプロファイルとアンビルのパターンによって、接着が柔らかいか、平らであるか、または装飾的であるかが決まります。当社の繊維に最適化された溶接ホーンは、そのバランスを念頭に置いて構築されており、生産ラインの安定性を維持する静かな理由の 1 つとなっています。
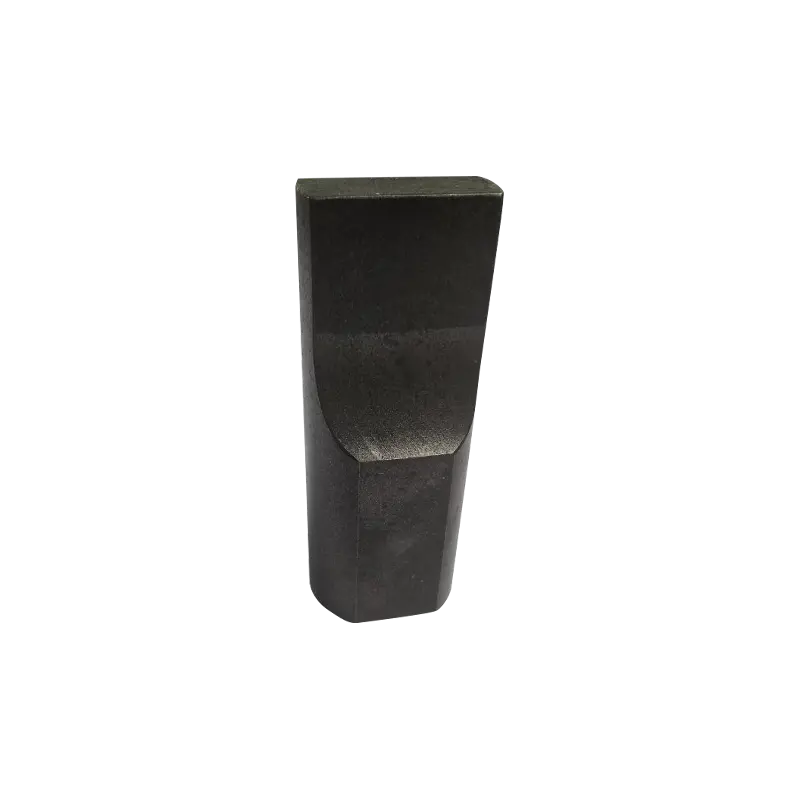 AH 繊維に最適化された超音波溶接ホーン 繊維の溶接または切断用の超音波ホーン アクセサリ。不織布および布地の加工における一貫したエネルギー伝達をサポートするために、複数の振幅と周波数で提供されます。 製品を見る→
マシンを変更する前に、基本的なことを確認してください。溶接の問題のほとんどは不可解なものではありません。それらは、緩んだ固定具、汚れた表面、またはドリフトしたパラメータです。
超音波溶着は、熱、接着剤、またはステッチが不便な場合に使用されます。織物や不織布では、レース効果、縁取り、キルティング、スリットとシーリング、複合接着に使用されます。使い捨て製品では、靴カバー、帽子、枕カバー、手袋、生理用ナプキンなどを縫い糸を使わずに接合します。パッケージング チームはシールや不正開封防止ジョイントに使用し、自動車メーカーや電子機器メーカーは小型プラスチック アセンブリやワイヤ終端に使用しています。医療生産では、クリーンで再現性のある結合が重要な場合、これに依存します。
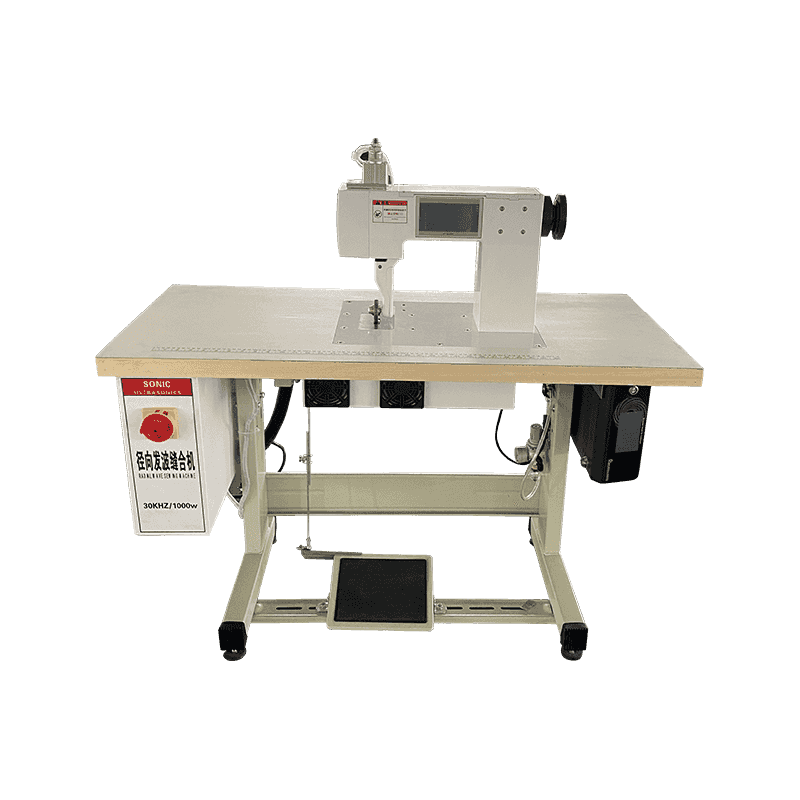
当社の製品範囲では、同じ原理が超音波レース機、キルティング機、スリッティングおよびクロスカット機、使い捨て製品機、専用溶接ユニットに現れています。私たちの 超音波溶接機のラインナップ ハンドヘルド溶接、スポット溶接、プラケット溶接、およびプラスチック溶接形式をカバーしているため、適切な開始点は単一の機械タイプではなくジョイントによって決まります。現場での修理、サンプリング、または短期間の作業の場合、AH30 などの手持ち式超音波溶接機は、作業台と生産ラインの間の便利な橋渡しとなります。
 AH-30 現場および短期作業用ハンドヘルド超音波スポット溶接機 薄いプラスチック、不織布、ワイヤーをスポット接合するためのポータブル 28/35 kHz 超音波溶接機。修理、サンプリング、短期間の生産に適しています。 製品を見る→
超音波溶接は一般にクリーンですが、リスクがないわけではありません。高周波振動は時間の経過とともに聴覚に影響を与える可能性があるため、筐体と聴覚保護具について真剣に検討する価値があります。サイクリング中はホーンやアンビルに手を近づけないでください。工具交換時にはロックアウト手順を使用し、揮発性物質を放出するプラスチックを扱う場合には換気や排気ガスを提供してください。メンテナンス面では、ホーンの磨耗、トランスデューサの冷却、ケーブルの状態、および治具の位置合わせを定期的にチェックしてください。よくある間違いは、実際の問題がホーンの磨耗、固定具の曲がり、または部品の寸法の不一致であるにもかかわらず、より多くのパワーを追い求めることです。もう 1 つは、見栄えの良い溶接が荷重を受けても保持されると仮定することです。簡単な引っ張りや剥がしのチェックでは、目視検査よりも多くの問題を発見できます。
機器の選択はカタログページではなく、材質とジョイントから始まります。部品の材質、厚さ、溶接面積、ラインに必要なサイクルタイムを尋ねます。次に、自動化のレベルを検討します。修理や少量の作業にはハンドヘルド ユニットで十分ですが、生産の一貫性を保つには、力、時間、保持力が制御された治具ベースの機械の方が優れています。ホーンや固定具は汎用ではないため、ツールのサポートも重要です。常州奥恒機械では、繊維、不織布、使い捨て製品、プラスチック用途向けの超音波装置を製造しており、30 か国以上の顧客に供給してきました。この経験は、標準的な機械にカスタム ホーン、別のアンビル、または扱いにくい部品形状に合わせた治具が必要な場合に役立ちます。
新しい超音波プロセスの重量を量る場合、最も信頼できる次のステップは、実際の材料と接合部の形状を使用してサンプルを試用することです。部品、故障モード、生産目標をご提供いただければ、機械の形式、ツール、プロセス範囲を絞り込むお手伝いをいたします。超音波溶接は準備に報い、落ち着いて十分にサポートされたセットアップは通常、機械の機能の長いリストに勝ります。